Při výrobě odstředivě litých (CC) sklolaminátových trubek společnosti SUPERLIT, je distribuce a spotřeba surovin řízena počítačem. Veškeré výrobní údaje o teoretické a skutečné spotřebě surovin jsou následně k dispozici pro kontrolu kvality. Po zadání požadovaných technických údajů, jako jsou tlaková třída, kruhová tuhost a průměr trubky, jsou všechny fáze výroby monitorovány a řízeny počítačem až do momentu, kdy je trubka vyjmuta z formy.
Výroba:
V GRP trubkách SUPERLIT vyrobených metodou odstředivého lití je použito skelné vlákno, polyesterová pryskyřice a křemičitý písek. GRP trubky SUPERLIT jsou v tomto zcela automatickém a elektronicky řízeném procesu vyráběny dodáváním vstupních materiálů do rotační formy směrem od vnější vrstvy trubky, dokud není dosaženo předem definované tloušťky stěny.
Dávkovací rameno dodává suroviny do formy přesně, jak je předdefinováno v systému. Pryskyřice, která je vyrobena, aby nepolymerovala během celého procesu a skelná vlákna, která jsou nařezána na délku přesně podle daného typu výrobku, jsou odstředivou silou lisována do finální podoby. Uspořádání vláken uvnitř vrstev zabezpečuje požadovanou obvodovou a osovou pevnost potrubí.
Když jsou všechny komponenty ve formě, tak se její rychlost otáčení zvýší, aby se zvýšila pevnost v tlaku. Zvýšením rychlosti otáčení formy dojde k úplnému stlačení materiálu a jeho následnému vytvrzení. Opakovaným pohybem podavače uvnitř formy je stěna trubky vyrobena vrstvu po vrstvě. Skelná vlákna, která zajišťují pevnost materiálu jsou rozmístěna po obou stranách osy potrubí. Mezery mezi vlákny jsou vyplněny křemičitým pískem a pryskyřicí.
Mechanické vlastnosti GRP trubek SUPERLIT se upravují změnou poměrů materiálů a směru jejich orientace uvnitř stěny potrubí. Tím je možné vyrobit mnoho různých provedení potrubí, od netlakových po tlakové.
Návrh správné tloušťky stěn:
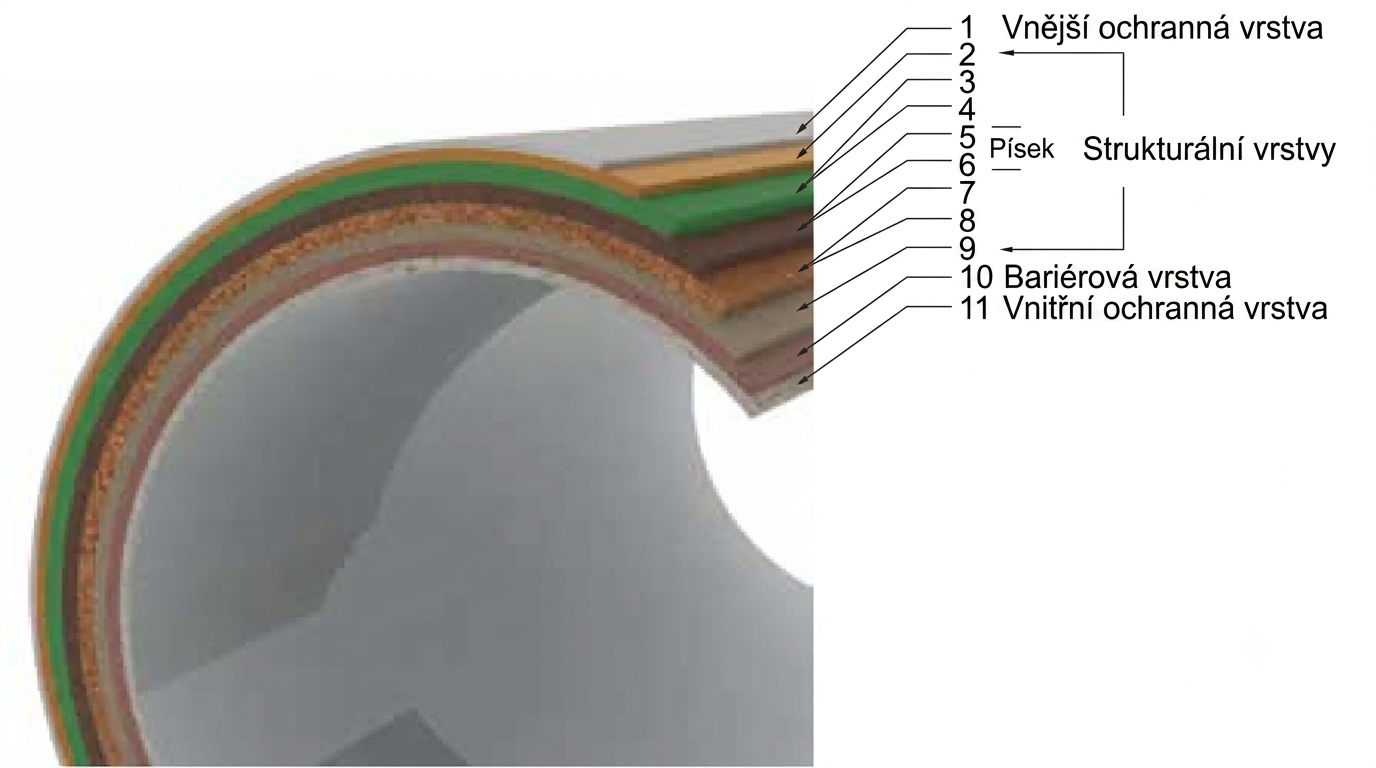
Vrstvy trubek jsou polymerizovány ve formě „pevných bloků“. Distribuce skelných vláken během výrobního procesu je zcela automatizována tak, aby byla v souladu s požadavky na obvodovou a axiální pevnost. Toho je dosaženo nastavením řezacího zařízení a průběžnou změnou rychlosti formy. Každá vrstva stěny potrubí má specifické funkce. Uvnitř potrubí můžeme vidět pružnou nevyztuženou ochrannou vrstvu, která je bez skelného vlákna. Tloušťka této vrstvy, která je tvořena čistou pryskyřicí, má minimálně 1,5 mm a dodává potrubí jeho výborné hydraulické vlastnosti a vysokou odolnost proti abrazi.
Za ochrannou vrstvou se nachází bariérová vrstva. Vnitřní ochranná vrstva a bariérová vrstva společně zajišťují, aby do konstrukčních vrstev trubky nepronikl žádný nežádoucí materiál.
Za bariérovou vrstvou se nachází konstrukční vrstvy, jejichž provedení se liší podle typu potrubí. Na vnější straně trubky je vnější ochranná vrstva, která chrání potrubí před nárazy a škrábanci během manipulace. Tato vrstva navíc chrání potrubí před pronikáním UV záření.


